ភាសាខ្មែរ
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
ការវិភាគបច្ចេកវិទ្យាផលិតរចនាសម្ព័ន្ធដែក
Ⅰ ទិដ្ឋភាពទូទៅ
ការផលិតរចនាសម្ព័ន្ធដែកគឺជាដំណើរការនៃការបំប្លែងគំនូររចនាទៅជាធាតុផ្សំនៃរចនាសម្ព័ន្ធរូបវន្ត។ ស្នូលរបស់វាគឺដើម្បីកែច្នៃសម្ភារៈដែកទៅជាសមាជិករចនាសម្ព័ន្ធដែកដែលមានលក្ខណៈសម្បត្តិគ្រប់គ្រាន់ក្នុងការអនុលោមតាមតម្រូវការការរចនាតាមរយៈនីតិវិធីផលិតកម្មរបស់រោងចក្រ ខណៈពេលដែលរក្សាលក្ខណៈសម្បត្តិផ្នែកនៃដែកថែបជាមូលដ្ឋានមិនផ្លាស់ប្តូរ។
បច្ចេកវិទ្យាផលិតកម្មនៃរចនាសម្ព័ន្ធដែកជាទូទៅស្រដៀងទៅនឹងការផលិតមេកានិច។ ទោះជាយ៉ាងណាក៏ដោយ ដោយសារផលិតផលរចនាសម្ព័ន្ធដែកត្រូវបានប្រមូលផ្តុំនៅទីបំផុតនៅកន្លែងសំណង់ ដំណើរការរបស់វាផ្តោតសំខាន់លើការគ្រប់គ្រងភាពជាក់លាក់ និងការការពារការខូចទ្រង់ទ្រាយ។
Ⅱ តារាងលំហូរដំណើរការនៃការផលិតរចនាសម្ព័ន្ធដែក
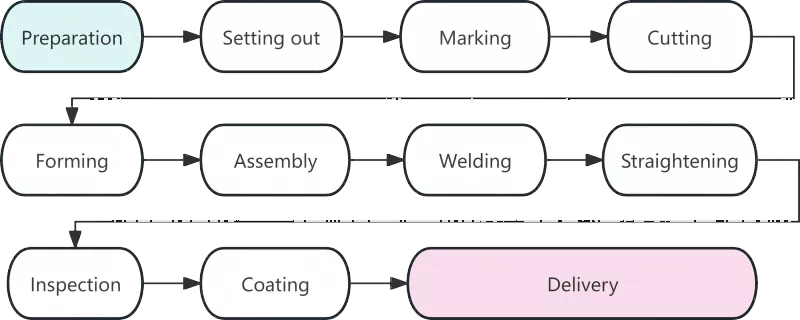
Ⅲ ការវិភាគលម្អិតនៃដំណើរការការងារនីមួយៗ
|
ដំណើរការ |
ការពិពណ៌នា |
|
ការរៀបចំសម្ភារៈ |
ការរៀបចំសម្ភារៈសម្គាល់ការចាប់ផ្តើមនៃការផលិតរចនាសម្ព័ន្ធដែក ហើយគុណភាពរបស់វាប៉ះពាល់ដល់ដំណើរការការងារជាបន្តបន្ទាប់ទាំងអស់។ ភារកិច្ចស្នូលនៅដំណាក់កាលនេះរួមមានការទទួលយកសម្ភារៈ ការធ្វើឱ្យត្រង់ និងការសម្អាតផ្ទៃ។ បន្ទាប់ពីសម្ភារៈដែកមកដល់រោងចក្រ វិញ្ញាបនបត្រសម្ភារៈរបស់ពួកគេនឹងត្រូវត្រួតពិនិត្យលើផលិតផលជាក់ស្តែង។ ការត្រួតពិនិត្យឡើងវិញលើសមាសធាតុគីមី និងលក្ខណៈសម្បត្តិមេកានិកត្រូវធ្វើឡើងចំពោះដែកដែលប្រើក្នុងធាតុផ្សំសំខាន់ៗនៃរចនាសម្ព័ន្ធ។ ដែកខូចទ្រង់ទ្រាយដែលបង្កឡើងក្នុងកំឡុងពេលដឹកជញ្ជូន នឹងត្រូវតម្រង់ដោយប្រើប្រាស់ឧបករណ៍តម្រង់ roller ឬម៉ាស៊ីនបូមធារាសាស្ត្រ។ បទពិសោធន៍បង្ហាញថាប្រហែល 80% នៃកំហុសវិមាត្រក្នុងចន្លោះប្រហោងជាលទ្ធផលនៃវត្ថុធាតុដើមដែលមិនជាប់។ |
|
ការលើកកំពស់ |
Lofting គឺជាជំហានដ៏សំខាន់ដំបូងសម្រាប់ការត្រួតពិនិត្យភាពជាក់លាក់នៅក្នុងការផលិតរចនាសម្ព័ន្ធដែក។ នៅលើវេទិកា ឬតារាងប្លង់ជាក់លាក់ អ្នកបច្ចេកទេសគូរសន្លាក់ និងគ្រោងនៃសមាសភាគពេញខ្នាតក្នុងសមាមាត្រ 1:1 ស្របតាមគំនូររចនាដើម្បីកំណត់រូបរាងផ្នែក។ បន្ថែមពីលើការផ្ទៀងផ្ទាត់ទំហំគំនូរ ប្រាក់ឧបត្ថម្ភសម្រាប់ការរួញតូចរបស់ផ្សារត្រូវរក្សាទុកតាមតម្រូវការដោយដំណើរការពាក់ព័ន្ធ។ ជាទូទៅ ប្រាក់ឧបត្ថម្ភពី 1 ទៅ 1.5 មិល្លីម៉ែត្រ ត្រូវទុកឡែកសម្រាប់ការផ្សារគូទនីមួយៗ។ |
|
ការសម្គាល់ |
ត្រូវបានគេស្គាល់ផងដែរថាជា scribing ការសម្គាល់សំដៅទៅលើនីតិវិធីនៃការប្រើប្រាស់គំរូដើម្បីសម្គាល់ទីតាំងរន្ធ និងបន្ទាត់ម៉ាស៊ីនសម្រាប់គ្រោងធាតុផ្សំនៅលើបន្ទះដែក និងផ្នែក។ គោលការណ៍នៃ "ផ្នែកធំដំបូង ផ្នែកតូចក្រោយមក" ត្រូវបានអនុវត្ត ដើម្បីបង្កើនអត្រាប្រើប្រាស់សម្ភារៈ។ តាមរយៈប្លង់ដែលបានធ្វើឱ្យប្រសើរ អត្រាប្រើប្រាស់សម្ភារៈទាំងមូលអាចឈានដល់ជាង 85% ហើយវាអាចលើសពី 92% បន្ទាប់ពីការបង្កើនប្រសិទ្ធភាពសំបុក។ |
|
កាត់ |
ការកាត់គឺជាដំណើរការនៃការបំបែកវត្ថុធាតុដើមទៅជាផ្នែកនីមួយៗតាមបន្ទាត់ដែលបានសម្គាល់។ វិធីសាស្ត្រកាត់សំខាន់ៗរួមមាន ការកាត់ឧស្ម័ន ការកាត់ប្លាស្មា និងការកាត់ឡាស៊ែរ។ ការអនុវត្តយ៉ាងទូលំទូលាយនៃបច្ចេកវិជ្ជាកាត់ផ្នែកគ្រប់គ្រងលេខបានធ្វើឱ្យប្រសើរឡើងនូវភាពជាក់លាក់ និងប្រសិទ្ធភាពនៃការផលិតរចនាសម្ព័ន្ធដែក។ ផ្ទៃកាត់មួយចំនួនមានលក្ខណៈសម្បត្តិគ្រប់គ្រាន់សម្រាប់ការផ្សារដោយផ្ទាល់ដោយគ្មានដំណើរការគែមបន្ទាប់បន្សំ។ |
|
ការបង្កើត |
សមាសធាតុដែលមិនមែនជាលីនេអ៊ែរ ដូចជាធ្នឹមកោង និងបំពង់កោងត្រូវមានរាងតាមរយៈការពត់ត្រជាក់ ឬពត់ក្តៅ។ ការពត់កោងត្រជាក់ត្រូវបានអនុវត្តនៅសីតុណ្ហភាពបន្ទប់ និងអាចអនុវត្តបានចំពោះសមាសធាតុកោងទូទៅ។ សម្រាប់ការពត់ក្តៅ ដែកត្រូវបានកំដៅដល់ 900-1100°C មុនពេលពត់ ដែលត្រូវបានទទួលយកសម្រាប់ចានក្រាស់ ឬសមាសធាតុដែលមានរ៉ាឌីពត់តូច។ |
|
សន្និបាត |
ការជួបប្រជុំគ្នាមានន័យថាការបញ្ចូលគ្នានូវផ្នែកដែលបានកែច្នៃតាមតម្រូវការដោយគំនូរ និងជួសជុលជាបណ្តោះអាសន្នដោយការផ្សារដែក។ នីតិវិធីដំឡើងស្តង់ដារមានដូចខាងក្រោម៖ កិនថ្នេរផ្លាស្ទិចផ្លាស្ទិច → ដកស្នាមប្រេះនៅលើបន្ទះបណ្តាញ → សម្រេចបាននូវទីតាំងច្បាស់លាស់ជាមួយម៉ាស៊ីនផ្គុំ → ការផ្គុំដែកផ្នែក T តែមួយចំហៀង → ត្រឡប់ការជួបប្រជុំគ្នា និងបញ្ចប់ទម្រង់ទាំងមូល។ |
|
ការផ្សារដែក |
ការផ្សារដែកគឺជានីតិវិធីស្នូលក្នុងការផលិតរចនាសម្ព័ន្ធដែកដែលមានតម្រូវការបច្ចេកទេសខ្ពស់ និងការត្រួតពិនិត្យគុណភាពយ៉ាងតឹងរ៉ឹង។ វិធីសាស្រ្តផ្សារដែលប្រើជាទូទៅរួមមានការផ្សារធ្នូលិចទឹកដោយស្វ័យប្រវត្តិ ការផ្សារដែកការពារឧស្ម័ន CO₂ និងការផ្សារដែកការពារ។ |
|
ការធ្វើឱ្យត្រង់ |
ភាពតានតឹងកំដៅដែលបានបង្កើតកំឡុងពេលផ្សារដែកនឹងបណ្តាលឱ្យខូចទ្រង់ទ្រាយសមាសធាតុដែលនឹងត្រូវលុបបំបាត់ដោយការធ្វើឱ្យត្រង់ដើម្បីស្ដាររូបរាងធរណីមាត្រដើម។ វិធីសាស្ត្រតម្រង់ធម្មតារួមមាន ការតម្រង់តាមមេកានិច ការតម្រង់អណ្តាតភ្លើង និងការតម្រង់រួម។ ការឡើងកំដៅនៅលើទីតាំងតែមួយមិនត្រូវធ្វើឡើងលើសពីបីដងទេ ហើយការឡើងកំដៅខ្លាំងត្រូវបានហាមឃាត់យ៉ាងតឹងរ៉ឹង។ |
|
អធិការកិច្ច |
ដំណើរការតាមរយៈដំណើរការផលិតទាំងមូល ការត្រួតពិនិត្យបម្រើជាការធានាដ៏សំខាន់សម្រាប់គុណភាពផលិតផល។ ការត្រួតពិនិត្យដំណាក់កាលភាគច្រើនគ្របដណ្តប់លើការត្រួតពិនិត្យវត្ថុធាតុដើម ការត្រួតពិនិត្យក្នុងដំណើរការ និងការត្រួតពិនិត្យក្រោយការផ្សារ។ ពិការភាពធ្ងន់ធ្ងរដូចជាស្នាមប្រេះ និងការលាយបញ្ចូលគ្នាមិនពេញលេញមិនត្រូវបានអនុញ្ញាតនៅខាងក្នុងផ្សារដែកទេ។ |
|
ថ្នាំកូត |
ថ្នាំកូតផ្តល់នូវការប្រឆាំងនឹងការ corrosion និងការការពារភ្លើងសម្រាប់រចនាសម្ព័ន្ធដែក។ ប្រព័ន្ធថ្នាំកូតស្តង់ដារមានបីស្រទាប់៖ ថ្នាំកូតអេប៉ូស៊ីដែលសំបូរទៅដោយជាតិស័ង្កសី ថ្នាំកូតកម្រិតមធ្យមនៃជាតិដែក អ៊ីប៉ូស៊ីម៉ិចស៊ីស និងថ្នាំកូតប៉ូលីយូធ្យូថេន ឬហ្វ្លុយអូកាបោន។ ថ្នាំកូតដែលធន់នឹងភ្លើងត្រូវលាបជាស្រទាប់ស្តើងជាច្រើន។ សីតុណ្ហភាពព័ទ្ធជុំវិញសម្រាប់ដំណើរការថ្នាំកូតមិនត្រូវទាបជាង 5°C សំណើមដែលទាក់ទងមិនត្រូវលើសពី 85% ហើយសីតុណ្ហភាពផ្ទៃដែកត្រូវមានយ៉ាងហោចណាស់ 3°C ខ្ពស់ជាងចំណុចទឹកសន្សើម។ |
|
ដឹកជញ្ជូនពីរោងចក្រ |
ការដឹកជញ្ជូនគឺជាជំហានចុងក្រោយនៃការផលិតរចនាសម្ព័ន្ធដែក។ សមាសធាតុដែលឆ្លងកាត់ការត្រួតពិនិត្យចុងក្រោយនឹងត្រូវបានផ្តល់លេខសៀរៀល និងសញ្ញាសម្គាល់តែមួយគត់។ សមាសធាតុត្រូវដាក់ជាក្រុមតាមលំដាប់នៃការដំឡើង។ ដុំឈើ ឬជ័រកៅស៊ូត្រូវដាក់នៅចន្លោះសមាសធាតុដើម្បីការពារកុំឱ្យកោសថ្នាំកូត។ |
IV. និន្នាការអភិវឌ្ឍន៍នៃបច្ចេកវិទ្យាផលិតរចនាសម្ព័ន្ធដែកទំនើប
រចនាសម្ព័ន្ធដែកទំនើបការផលិតមានភាពវៃឆ្លាត និងយន្តការកាន់តែខ្លាំងឡើង ដើម្បីបង្កើនភាពជាក់លាក់ និងប្រសិទ្ធភាពផលិតកម្ម។ បច្ចេកវិទ្យាគ្រប់គ្រងជាលេខ ការផ្សារដោយស្វ័យប្រវត្តិ កម្មវិធី BIM និងការក្លែងធ្វើនិម្មិតសម្រាប់ការជួបប្រជុំគ្នាជាមុនតំណាងឱ្យនិន្នាការនៃការអភិវឌ្ឍន៍នាពេលអនាគតនៃឧស្សាហកម្មនេះ។
ការផលិតរចនាសម្ព័ន្ធដែកគឺជាប្រព័ន្ធពេញលេញមួយដែលមានដំណើរការតភ្ជាប់យ៉ាងជិតស្និទ្ធ តម្រូវការភាពជាក់លាក់ខ្ពស់ និងការត្រួតពិនិត្យគុណភាពយ៉ាងតឹងរឹង។ រាល់នីតិវិធីពីប្លង់រហូតដល់ការស្រោបដោយផ្ទាល់ប៉ះពាល់ដល់គុណភាពនៃផលិតផលសម្រេច។ ជាមួយនឹងការអនុវត្តយ៉ាងទូលំទូលាយនៃបច្ចេកវិទ្យាឆ្លាតវៃ ស្តង់ដារតឹងរ៉ឹងនឹងត្រូវបានអនុម័តសម្រាប់រចនាសម្ព័ន្ធដែក ដែលនាំទៅដល់ការកែលម្អគុណភាពផលិតផលបន្ថែមទៀត។
ព័ត៌មានដែលទាក់ទង
- តើធ្វើដូចម្តេចដើម្បីជ្រើសរើសទំហំសមរម្យសម្រាប់ការសាងសង់ស៊ុមដែកសេះ?
- ការដំឡើងរចនាសម្ព័ន្ធដែកនៅនឹងកន្លែង + លំហូរការងារសាងសង់អាំងតេក្រាល + ការពិចារណាសំខាន់ៗ
- ហេតុអ្វីត្រូវជ្រើសរើសការសាងសង់ផ្ទះស៊ុមដែកពីរជាន់សម្រាប់ការរស់នៅបែបទំនើប?
- ចំណុចសំខាន់ៗចំនួនប្រាំបួនសម្រាប់ការរចនា និងសាងសង់អគាររោងចក្រផលិតដែក
- តើសំណង់ទ្រុងមាន់អាចកែលម្អការគ្រប់គ្រងកសិដ្ឋានចិញ្ចឹមមាន់យ៉ាងដូចម្តេច?
- អគារឧស្សាហកម្ម "រចនាប័ទ្មក្បាលរថភ្លើង"៖ តើការិយាល័យ 3 ជាន់គួរជាដែក ឬបេតុង?
ទុកឱ្យខ្ញុំសារមួយ។